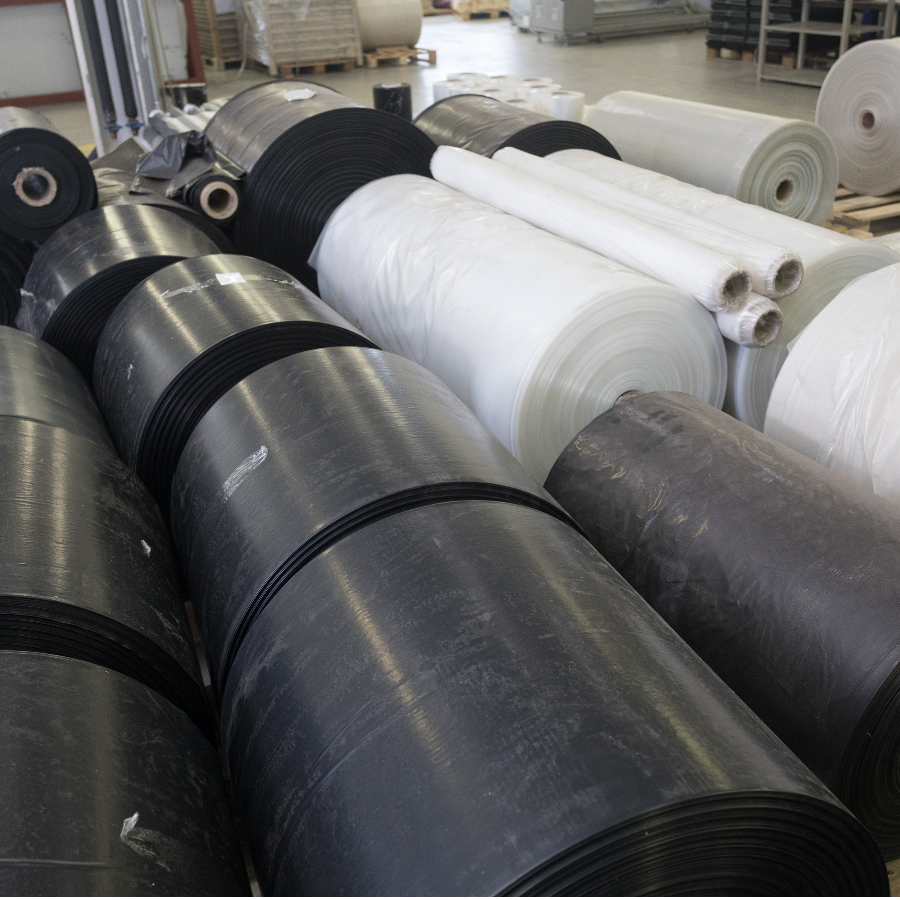
Automata csomagológéphez olyan fólia szükséges, amelynek mérete, vastagsága, felületi tulajdonságai, hegeszthetősége és tekercskialakítása illeszkedik a berendezéshez és a csomagolt termékhez. Az alapanyag megnevezése és a névleges fóliavastagság önmagában még nem írja le, hogyan fog működni az anyag a csomagolósoron.
Egy kézi csomagolásnál könnyen korrigálható eltérés automata gépen ismétlődő megakadást, hibás hegesztést vagy csomagolási selejtet okozhat. A kezelő ilyenkor újraállítja a berendezést, félreteszi a hibás csomagokat, esetleg csökkenti a sebességet. Ezek a veszteségek a fólia beszerzési árán felül jelennek meg.
A megfelelő gépi csomagolófólia kiválasztásához ezért a beszerzésnek és a termelésnek közösen érdemes meghatároznia az elvárásokat.
Ebben az útmutatóban elsősorban az LDPE és más polietilén alapú ipari csomagolófóliák kiválasztását járjuk körül: mely paramétereket kell egyeztetni, hogyan érdemes próbát végezni, és mi alapján hasonlíthatók össze a beszállítói ajánlatok.
Mit jelent az, hogy egy fólia automata csomagológéphez készül?
Az automata csomagológép a fóliát meghatározott módon letekercseli, továbbítja, formázza, vágja vagy hegeszti. Egyes technológiákban a csomagolást ezt követően hővel zsugorítják.
A szükséges fóliakialakítás a folyamat felépítésétől függ. Szóba jöhet például síkfólia, féltömlő vagy tömlő, illetve kifejezetten zsugorításra tervezett kivitel.
A „gépi csomagolófólia” tehát többféle terméket takarhat. Egy LDPE fóliára beállított ipari berendezés anyagigénye eltérhet egy más anyagszerkezetre tervezett csomagológépétől.
A kiindulópont mindig a gép dokumentációja és a konkrét csomagolási feladat:
- milyen terméket csomagolnak;
- milyen fóliavezetést használ a gép;
- hogyan készül a zárás;
- mekkora üzemi sebességet kell elérni;
- milyen védelmet kell biztosítania a kész csomagolásnak.
A Manitox ipari csomagolóanyagai között síkfóliák, féltömlők, tömlők, zsugorfóliák, valamint mono és koextrudált fóliák is megtalálhatók. A megfelelő változatot ezek közül is a felhasználási követelmények alapján érdemes kiválasztani.
Miért fontos a fóliagyártás és a csomagológép beállításainak összehangolása?
A gyártó a fólia tulajdonságait alakítja ki, a felhasználó pedig az adott anyagot dolgozza fel a csomagológépen. A két folyamat szorosan összefügg.
Beszerzéskor ezért hasznos különválasztani a szállított fólia specifikációját és a feldolgozáshoz jóváhagyott gépbeállításokat. Így egy későbbi eltérésnél is könnyebb azonosítani, mit kell ellenőrizni.
| Paraméter | Mit érdemes rögzíteni az egyeztetésben? |
|---|---|
| Fóliakialakítás | Síkfólia, féltömlő vagy tömlő; szükséges-e zsugorodás? |
| Szélesség | Névleges méret, mérési mód és elfogadott tűrés |
| Vastagság | Névleges érték, megengedett eltérés és ellenőrzési módszer |
| Felületi viselkedés | Csúszási és nyithatósági elvárások |
| Hegeszthetőség | A gépen elfogadott működési tartomány |
| Tekercskialakítás | Csévétmérő, külső átmérő, tömeg és letekercselési irány |
| Alapanyag | Összetétel, újrahasznosított tartalom és funkcionális követelmények |
| Azonosíthatóság | Termékkód, gyártási tétel és jóváhagyott specifikációverzió |
Ez a lista az ajánlatkéréshez és az átvételi ellenőrzéshez is használható. Az egyes határértékeket a gyártóval és a gép üzemeltetőjével közösen kell meghatározni.
Méretpontosság: a névleges szélesség mellett a tűrés is számít
A fóliaszélesség egyeztetésekor célszerű azt is tisztázni, pontosan mit mérünk. Tömlőnél például a fektetett szélesség és a kiterített kerület különböző adat.
Egy „800 milliméteres fólia” megnevezés ezért önmagában nem feltétlenül elég egy rendeléshez. A rajz, a mintadarab és a méretezés együttesen adhat egyértelmű specifikációt.
Beszerzőként érdemes három kérdésre választ kérni:
- Mekkora a névleges méret?
- Milyen eltérést fogad el a csomagológép?
- Hogyan ellenőrzik ezt a szállított terméken?
A jóváhagyott méretrajzot célszerű a későbbi rendelésekhez is hozzárendelni. Így az ismételt beszerzés ugyanarra a műszaki követelményre hivatkozhat.
Fóliavastagság: az egyenletességet is vizsgálni kell
Automata feldolgozásnál a fólia vastagságeloszlása is lényeges. Az átlagérték mellett azt is érdemes ismerni, mennyire egyenletes a fólia szélességében és hosszában.
A fóliagyártási technológiákban ezért külön figyelmet kap a vastagságszabályozás és az egyenletes fóliaprofil. Ezek a tekercs minőségére és a későbbi feldolgozhatóságra is hatással vannak. Davis-Standard – fóliagyártási technológiák
A vastagság csökkentését célszerű külön fejlesztési lépésként kezelni. Először meg kell határozni, milyen tulajdonságokat kell megtartani, majd az új változatot a csomagológépen és a tényleges felhasználás során is ellenőrizni.
Kapcsolódó útmutatónk: Milyen vastagságú LDPE fóliát válasszunk ipari felhasználásra?
Csúszás és nyithatóság: miért fontos a fólia felülete?
Mit jelent a fólia csúszási tulajdonsága?
A fólia saját felületén és a gép alkatrészein is elmozdul. Az ehhez szükséges ellenállást többek között a súrlódási együtthatóval, röviden COF-értékkel jellemzik.
A csúsztató adalékok segíthetnek szabályozni ezt a viselkedést. Az adalékot a kívánt feldolgozáshoz kell megválasztani: egyes megoldásoknál a felületi hatás a gyártást követően, időben alakul ki. Emiatt a frissen készült és a később feldolgozott fólia vizsgálati körülményeit is érdemes egyeztetni. Ampacet – csúsztató adalékok
A cél az adott géphez megfelelő, ismételhető működés. A beszállítóval ezért célszerű azt is tisztázni, milyen felületek között és milyen körülmények között értelmezik a megadott csúszási jellemzőt.
Mi az összetapadás, vagyis a blokkolás?
Blokkolásról akkor beszélünk, amikor az egymással érintkező fóliarétegek összetapadnak, és nehezebben választhatók szét.
Ez különösen olyan műveleteknél lehet lényeges, ahol a gépnek fel kell nyitnia a fóliát. Az antiblock adalékok a fóliafelületek közvetlen érintkezésének csökkentésével segíthetik a kezelhetőséget. Ampacet – antiblock adalékok
Mintázáskor ezért a teljes továbbítási és nyitási folyamatot érdemes megfigyelni. A fólia kézi szétnyithatósága hasznos első ellenőrzés, de a gépi működést az üzemi próba mutatja meg.
Hegeszthetőség: mitől lesz megbízható a csomagolás zárása?
A hegesztés minőségét az anyag és a technológia együtt alakítja. Fontos tényező a hegesztési hőmérséklet, az érintkezési idő és a nyomás. A megfelelő tartományt az adott fóliához és berendezéshez kell meghatározni. MULTIVAC – a folyamatparaméterek szerepe
A próbán célszerű többféle működési helyzetben megvizsgálni a zárást:
- a tervezett üzemi sebességnél;
- indítás és újraindítás után;
- a csomagolt termék tényleges terhelésével;
- lehűlt állapotban és a későbbi anyagmozgatás során.
Mit jelent a hot tack?
A hot tack a frissen elkészült, még meleg hegesztés szilárdságára utal. Ez akkor különösen fontos, ha a zárás röviddel a hegesztés után terhelést kap.
Az alapanyag-összetétel a hegesztés kialakulására, a meleg állapotban mért szilárdságra és a végső zárószilárdságra is hatással lehet. A csomagolóipari alapanyaggyártók ezért ezeket külön teljesítményjellemzőként kezelik. Dow – hegesztési tulajdonságok
Egy rövid próba alapján tehát érdemes a kész csomag viselkedését is értékelni: megtartja-e a terméket, megfelelő-e a zárás, és hogyan viseli a további kezelést.
Tekercselés: a csomagológép egy teljes tekercset dolgoz fel
A fólia vizsgálatakor könnyű kizárólag a mintadarabra koncentrálni. A gép működését azonban a tekercs kialakítása és a letekercselés módja is befolyásolja.
A fóliapálya feszítése, vezetése és az egyes gépszakaszok összehangolása fontos a stabil feldolgozáshoz. Vékonyabb anyagoknál ezek a szempontok különösen nagy figyelmet igényelhetnek. Davis-Standard – fóliapálya-kezelési szempontok
Az ajánlatkérésben ezért hasznos megadni:
- a géphez illeszkedő cséve belső átmérőjét;
- a megengedett tekercsátmérőt és tömeget;
- a letekercselés irányát;
- nyomtatott fóliánál a nyomat helyzetét;
- a tekercshossz vagy nettó tömeg elvárását;
- a toldások megengedett számát és jelölését.
A próba során célszerű a tekercs fogyását is követni. Így kiderülhet, hogy az induláskor elfogadott működés a teljes feldolgozás alatt fennmarad-e.
Használható újrahasznosított LDPE fólia automata csomagológépen?
Bizonyos alkalmazásokban igen, de az alkalmasságot az adott fóliára és csomagolási folyamatra kell igazolni. Az újrahasznosított tartalom százaléka mellett az alapanyag minősége és a kész fólia tulajdonságai is számítanak.
A visszagyűjtött alapanyagok összetétele és szennyezettsége változhat, ami kihívást jelenthet a fóliagyártásban. A szükséges alapanyagminőséget ezért a késztermék követelményeihez kell igazítani. Reifenhäuser – újrahasznosított alapanyagok feldolgozása
PCR vagy PIR alapanyagot érdemes választani?
Az egyeztetés során célszerű külön megnevezni a fogyasztói használat utáni, PCR eredetű és az ipari eredetű, PIR alapanyagokat.
Az eredet mellett azonban a konkrét anyagáram összetételét is vizsgálni kell. Nyomtatott, ragasztóval kezelt vagy többféle anyagot tartalmazó ipari fóliahulladék feldolgozása például külön feladatot jelenthet. Reifenhäuser – ipari eredetű újrahasznosított anyagok
A beszerző számára a lényeg az, hogy a választott változat ismételhetően teljesítse a jóváhagyott követelményeket. Ennek megítéléséhez mintázásra, dokumentált gépi próbára és a későbbi szállítások ellenőrzésére is szükség lehet.
A fogalmakról bővebben: PCR és PIR alapanyag: mi a különbség az újrahasznosított fóliagyártásban?
Hogyan érdemes elvégezni egy új csomagolófólia gépi próbáját?
Az alábbi próbasorrend kiindulópontként használható egy beszállítóváltás vagy fóliafejlesztés előkészítéséhez. A konkrét vizsgálatokat a felhasználási feladathoz kell igazítani.
1. Rögzítsék a jelenlegi állapotot
A próba előtt legyen ismert a jelenlegi fólia, a használt gépbeállítás, az elért sebesség és a jellemző hibák köre.
Hasznos egy rövid adatlap, amelyen a kezelő ugyanazokat az adatokat vezeti a régi és az új anyagnál.
2. Határozzák meg előre az elfogadás feltételeit
Érdemes eldönteni, milyen eredmény alapján fogadják el a fóliát. Ilyen szempont lehet a zárás minősége, az elérendő teljesítmény, a megengedett hibaszám vagy a kész csomag megjelenése.
Az előre rögzített feltételek segítenek abban, hogy az értékelés a próba végén is következetes maradjon.
3. Azonosítható mintával dolgozzanak
A próbatekercshez tartozzon egyértelmű termékazonosító és gyártási tétel. Rögzítsék azt is, milyen változtatást vizsgálnak: új alapanyagot, kisebb vastagságot, eltérő adalékolást vagy más tekercskialakítást.
4. Dokumentálják a változtatásokat
A hibakeresést segíti, ha a módosított beállításokat és az utánuk tapasztalt eredményeket feljegyzik.
Ha egyszerre több paraméter változik, az összefüggéseket később nehezebb visszakövetni. A próba vezetője ezért tervezze meg a változtatások sorrendjét.
5. Vizsgálják meg a kész csomagokat
A csomagológép elhagyása után is érdemes ellenőrizni a termékeket. Szükség lehet a zárás, a kezelhetőség, a tárolás és a szállítás szempontjainak vizsgálatára is.
6. Készüljön jóváhagyott specifikáció
A sikeres próba eredményét rendeljék hozzá egy konkrét fóliaváltozathoz. Rögzítsék a termékparamétereket, az elfogadott gépbeállításokat és az ellenőrzési követelményeket.
Ez lesz az ismételt rendelések közös hivatkozási alapja.
Hogyan hasonlítsuk össze a csomagolófóliák tényleges költségét?
Beszerzéskor célszerű az egy megfelelő csomagra jutó költséget is kiszámítani. Ehhez a fólia felhasználásán túl a kapcsolódó termelési veszteségeket is figyelembe lehet venni.
Az alábbi példa kitalált szemléltető számítás, két változat összehasonlítására. Mindkét esetben 1000 megfelelő csomag elkészítésével számolunk.
| Költségelem | A fólia | B fólia |
|---|---|---|
| Teljes fóliaanyag-felhasználás költsége | 30 000 Ft | 32 000 Ft |
| Újracsomagolás külön munkaköltsége | 4 000 Ft | 1 500 Ft |
| Csomagolási leállásokhoz rendelt költség | 6 000 Ft | 2 000 Ft |
| Vizsgált költségek összesen | 40 000 Ft | 35 500 Ft |
| Egy megfelelő csomagra jutó költség | 40 Ft | 35,50 Ft |
Ebben a példában a magasabb fóliaanyag-költségű változat összességében kedvezőbb eredményt ad.
Saját számításnál fontos, hogy ugyanazt az időszakot és azonos minőségi követelményeket hasonlítsanak össze. A költségtételek között ne legyen átfedés: ugyanazt a veszteséget csak egyszer számolják el.
A számítás alapja:
Egy megfelelő csomag költsége = a vizsgált csomagolási költségek összege / az elfogadott csomagok száma.
Milyen adatokat adjunk meg gépi csomagolófólia ajánlatkéréséhez?
A pontos ajánlatkérés megkönnyíti a gyártó munkáját, és összehasonlíthatóbb ajánlatokat eredményez.
A következő információkat érdemes előkészíteni:
- A csomagolt termék leírása: méret, tömeg, felület és védelmi igény.
- A csomagológép adatai: gyártó, típus és alkalmazott technológia.
- A fólia kialakítása: síkfólia, féltömlő, tömlő vagy más kivitel.
- A szükséges méretek: rajzzal és a méretértelmezés pontosításával.
- A jelenlegi fólia adatai: vastagság, alapanyag és rendelkezésre álló specifikáció.
- A jelenlegi működés: elért sebesség, beállítások és visszatérő hibák.
- A tekercs követelményei: cséve, átmérő, tömeg, irány és toldások.
- Az újrahasznosított tartalomra vonatkozó igény: kívánt arány és dokumentáció.
- Nyomtatási és megjelenési elvárások: amennyiben relevánsak.
- Tervezett mennyiség: próbaigény, rendelési volumen és felhasználási ütemezés.
Ha valamelyik adat még nem ismert, ezt is célszerű jelezni. Egy mintadarab, néhány jól megválasztott fotó és a hiba pontos leírása hasznos kiindulópont lehet a szakmai egyeztetéshez.
Másolható ajánlatkérési minta
Automata csomagológéphez keresünk ipari csomagolófóliát.
Csomagolt termék: …
Csomagológép gyártója és típusa: …
Fóliakialakítás és méretek: …
Jelenlegi vastagság és alapanyag: …
Tekercs- és cséveadatok: …
Jelenlegi üzemi sebesség: …
Tapasztalt probléma vagy fejlesztési cél: …
Újrahasznosított tartalomra vonatkozó elvárás: …
Tervezett mennyiség és próbaigény: …
Mellékelt rajz, specifikáció vagy mintadarab: …
Miben segíthet a Manitox az egyedi csomagolófólia kiválasztásában?
A Manitox egyedi csomagolástervezési és gyártási szolgáltatásánál a felhasználási cél és a kívánt csomagolási paraméterek jelentik az egyeztetés alapját.
A termékkínálatban különböző ipari fóliakialakítások szerepelnek, ezért az első lépés annak meghatározása, melyik megoldás illeszkedik az adott termékhez és technológiához.
A szakmai egyeztetés során érdemes bemutatni a jelenlegi csomagolást, a gép követelményeit és a fejlesztési célt. Ez lehet például a felhasznált anyagmennyiség felülvizsgálata, új fóliakivitel keresése vagy az újrahasznosított alapanyag alkalmazhatóságának vizsgálata.
A Manitox szolgáltatásai között saját fólialaborban végzett termékbevizsgálás és fóliavastagságra vonatkozó tanácsadás is szerepel. Az adott feladathoz szükséges vizsgálatok körét az egyeztetés során lehet pontosítani.
Gyakran ismételt kérdések az automata csomagológépekhez készülő fóliákról
Milyen fólia használható automata csomagológépen?
A géphez előírt anyagú és kialakítású fólia. LDPE vagy más polietilén alapú fólia is alkalmas lehet, ha a berendezés technológiája ezt támogatja, és a konkrét változat megfelel a feldolgozási követelményeknek.
Elég a fólia szélességét és vastagságát megadni rendeléskor?
A pontos kiválasztáshoz további adatokra is szükség lehet. Ilyenek a mérettűrések, a fóliakialakítás, a tekercs adatai, a hegesztési elvárások és a tervezett üzemi működés.
Miért akadhat meg a fólia a csomagológépen?
Többféle ok merülhet fel, ezért a hibát rendszerben érdemes vizsgálni. A fólia, a tekercs, a gépbeállítások és a berendezés állapotának ellenőrzése együtt segítheti az ok feltárását.
Miért fontos a fólia csúszási tulajdonsága?
A felületi súrlódás befolyásolja a fólia mozgatását és kezelhetőségét. A megfelelő csúszási jellemzőt az adott géphez és feladathoz kell meghatározni.
Mit jelent a fólia blokkolása?
A blokkolás az érintkező fóliarétegek összetapadása. Ez megnehezítheti a rétegek szétválasztását és az automata nyitási műveletet.
Mit jelent a hot tack a hegesztésnél?
A friss, még meleg hegesztés szilárdságát. Akkor különösen lényeges, ha a csomagolás zárása röviddel az elkészítése után terhelést kap.
Használható újrahasznosított alapanyag gépi csomagolófóliához?
Bizonyos feladatoknál igen. Az alkalmazhatóságot az alapanyag, a kész fólia és a csomagolási folyamat követelményei alapján, megfelelő próbával kell megítélni.
Lehet vékonyabb fóliára váltani ugyanazon a gépen?
Ez vizsgálható, de a váltást próba alapján érdemes jóváhagyni. Ellenőrizni kell a feldolgozhatóságot, a hegesztést és a kész csomagolás teljesítményét is.
Miért számít a tekercs kialakítása?
A csomagológép meghatározott méretű, tömegű és kialakítású tekercset tud fogadni és feldolgozni. Ezeket az adatokat az anyagparaméterekkel együtt célszerű rögzíteni.
Milyen adatokkal érdemes megkeresni a fóliagyártót?
A termék és a csomagológép leírásával, a jelenlegi fólia adataival, a tekercskövetelményekkel, a tervezett mennyiséggel és a fejlesztési cél pontos megfogalmazásával.
Csomagolófóliát keres automata géphez? Egyeztessen a Manitox szakembereivel!
Új csomagolási feladatot készít elő, beszállítót keres, vagy szeretné felülvizsgálni a jelenleg használt ipari fóliát?
Küldje el a csomagolt termék adatait, a gép típusát, a jelenlegi fólia paramétereit és a fejlesztési célt. Ezek alapján megkezdhetjük a feladathoz illeszkedő fóliamegoldás szakmai egyeztetését.
Tekintse meg ipari csomagolóanyagainkat, vagy kérjen egyedi ajánlatot a Manitox csapatától!